Rumah
>
produk > Perkhidmatan Penyesuaian Teras > Pengacuan tersuai > Pengacuan bahagian pemetik api plastik
produk
- Perkhidmatan Penyesuaian Teras
- Penjagaan Kesihatan
- Perkakas dan Instrumen Elektronik
- Acuan Bekalan Ibu dan Anak
- Sukan Rekreasi
- Seni Kelengkapan Rumah
- Aksesori Auto
- Pengangkutan dan Pergudangan
- Lekapan Pencahayaan
- Peralatan Pembinaan
- Produk Pembungkusan
- Pendidikan & Makmal
- Aksesori Bagasi Pakaian
- Produk Penjagaan dan Pembersihan
- Pertanian & Perhutanan
- Peralatan Mekanikal
- Bekalan Haiwan Kesayangan
- Peralatan dapur


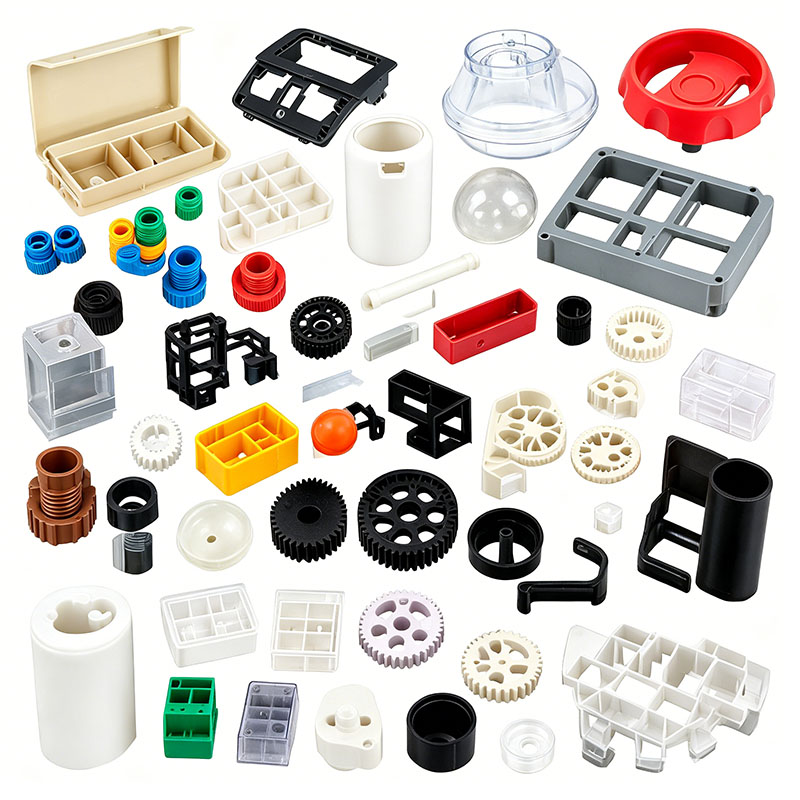
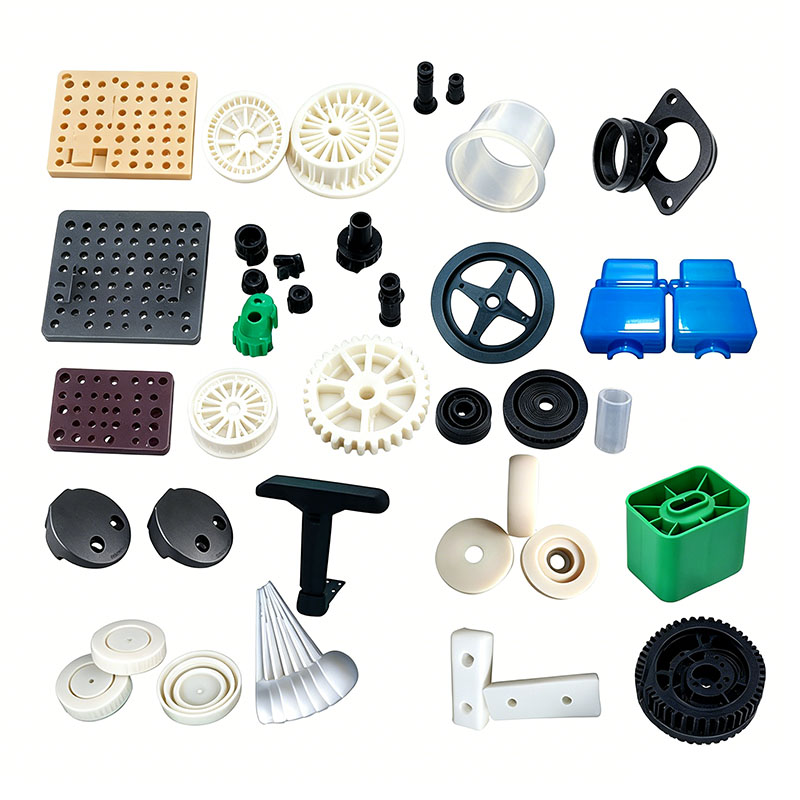
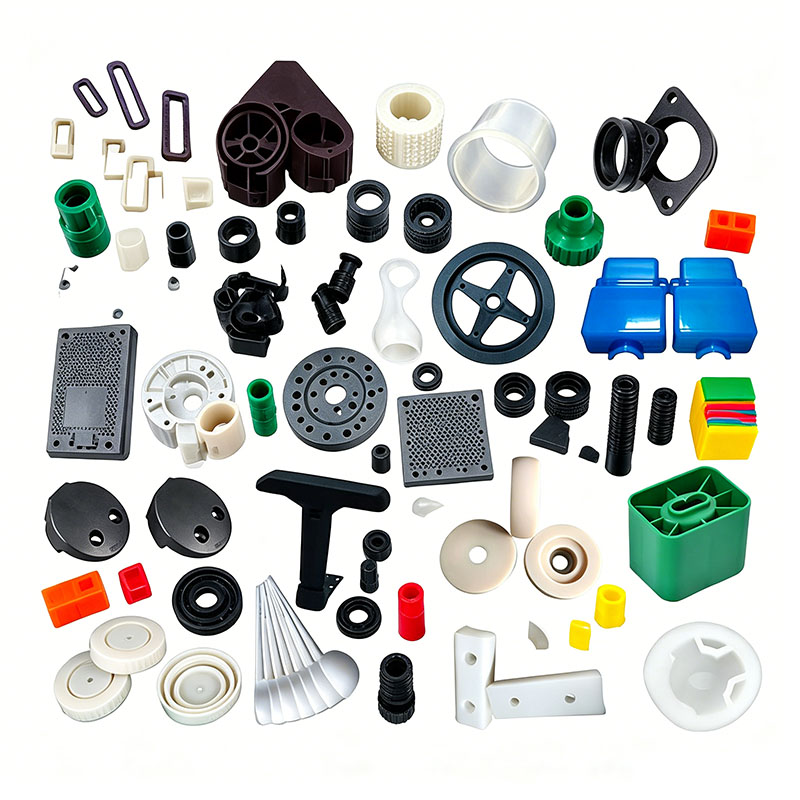
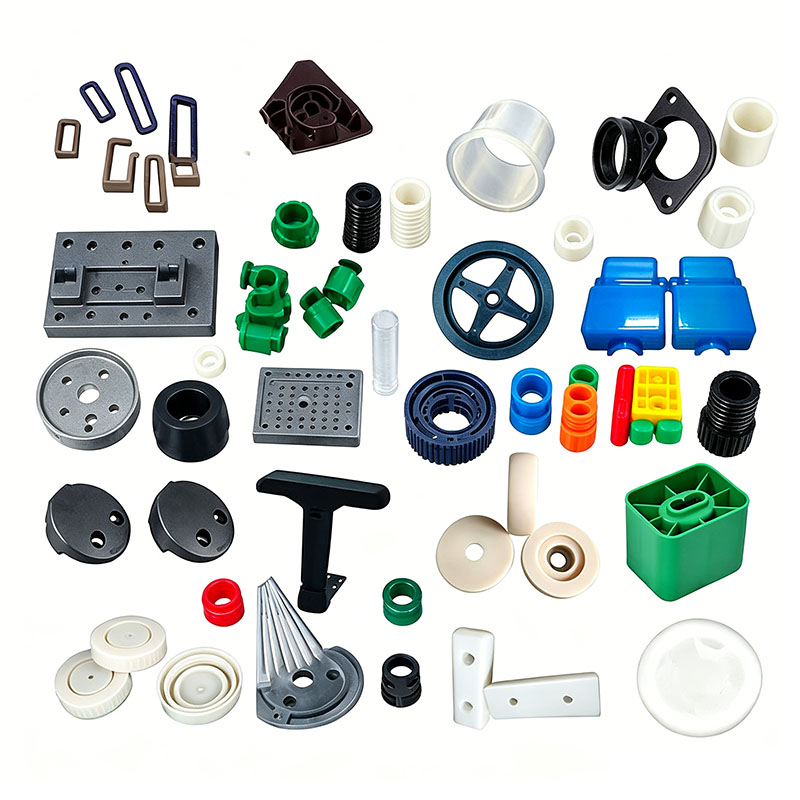
Pengacuan bahagian pemetik api plastik
Ningbo (P&M) Plastic Metal Products Co., Ltd. mempunyai 17 tahun teknologi pembuatan acuan dan boleh menyesuaikan acuan bahagian pemetik api plastik. Kami menyediakan perkhidmatan pengacuan bahagian pemetik api plastik tersuai profesional, dan kami adalah pengilang pengacuan bahagian pemetik api plastik profesional. Kami mempunyai pengalaman yang mencukupi dalam memilih bahan mentah produk dan bahan acuan. Dalam proses menyesuaikan acuan bahagian pemetik api plastik, kilang kami boleh menyediakan perkhidmatan sehenti. Kami mempunyai keupayaan reka bentuk dan pengeluaran yang berkaitan dengan pengacuan bahagian ringan plastik, seperti: reka bentuk CAD, pembuatan acuan, pengacuan suntikan, pengeluaran produk plastik, pemasangan dan teknologi lain.
Hantar Pertanyaan
Penerangan Produk
Selain itu, syarikat kami telah menjalin hubungan kerjasama dengan pembekal bahan mentah plastik, pengeluar percetakan, dan lain-lain untuk memastikan bekalan bahan mentah dan kualiti cetakan. Melalui pengalaman kami yang kaya dan rantaian bekalan yang sempurna, syarikat kami boleh menyediakan pelanggan dengan produk pengacuan bahagian ringan plastik tersuai berkualiti tinggi untuk memenuhi keperluan khusus mereka. Pada masa yang sama, kami mempunyai 10 tahun pengalaman perkhidmatan perdagangan asing profesional, memahami proses perdagangan asing, dan memberi perkhidmatan yang lebih baik kepada pelanggan kami. Untuk produk pengacuan bahagian ringan plastik, kami boleh membuat bahagian plastik yang sepadan, yang kebanyakannya dilakukan melalui acuan suntikan.
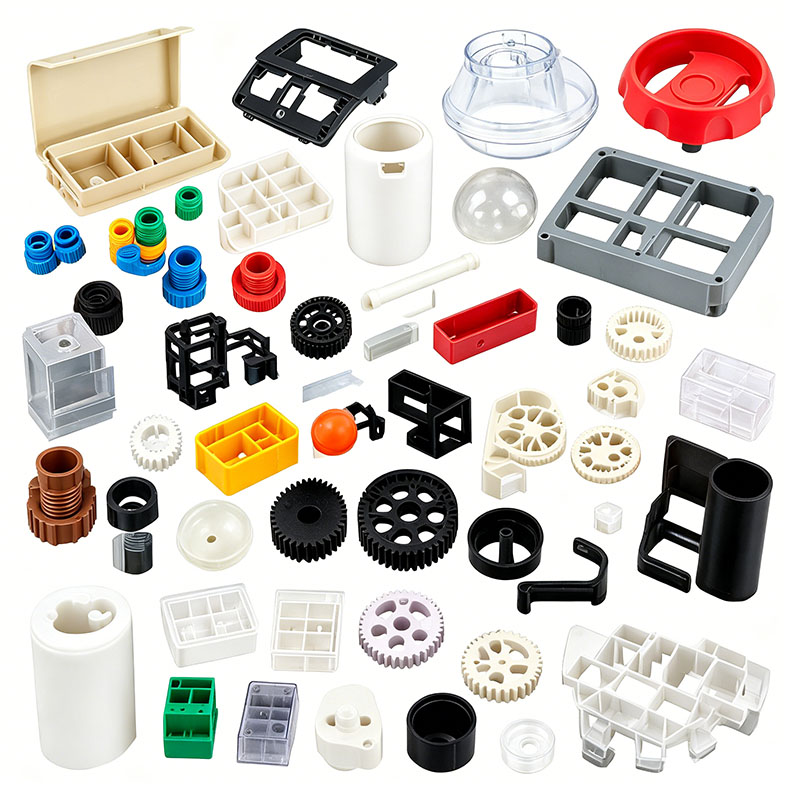
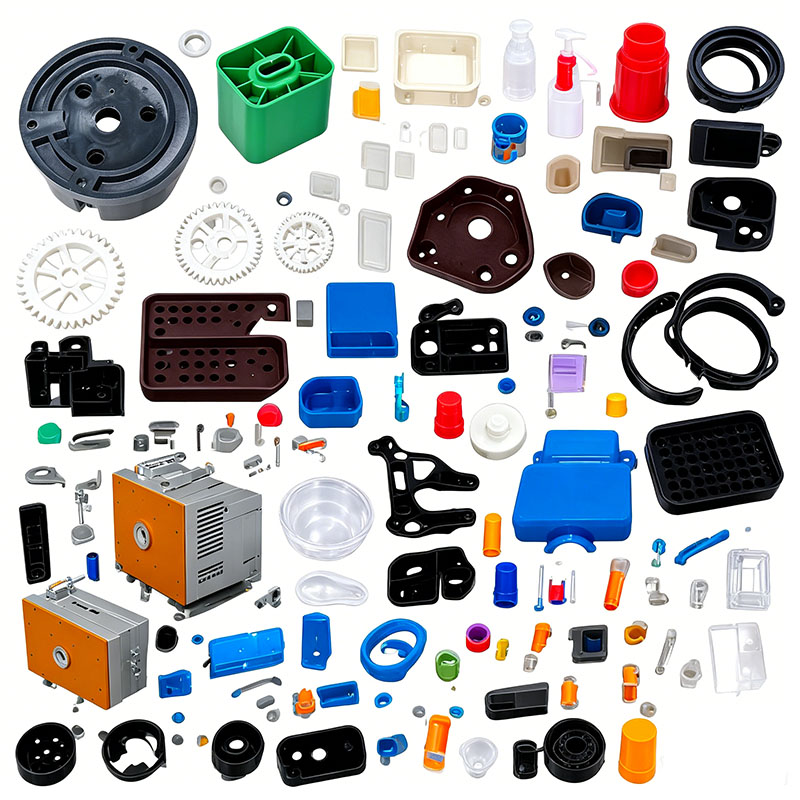
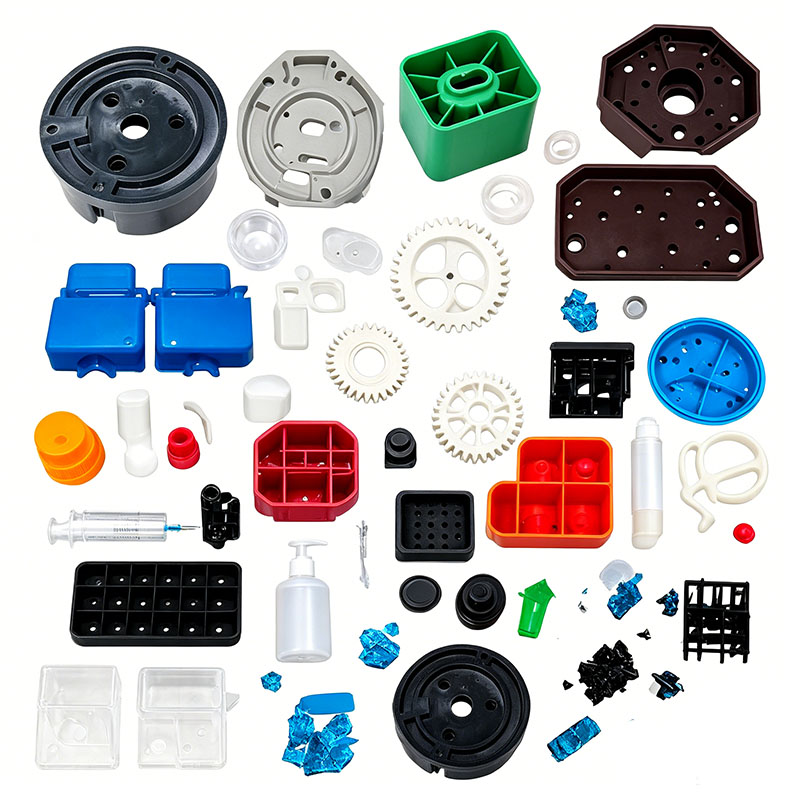
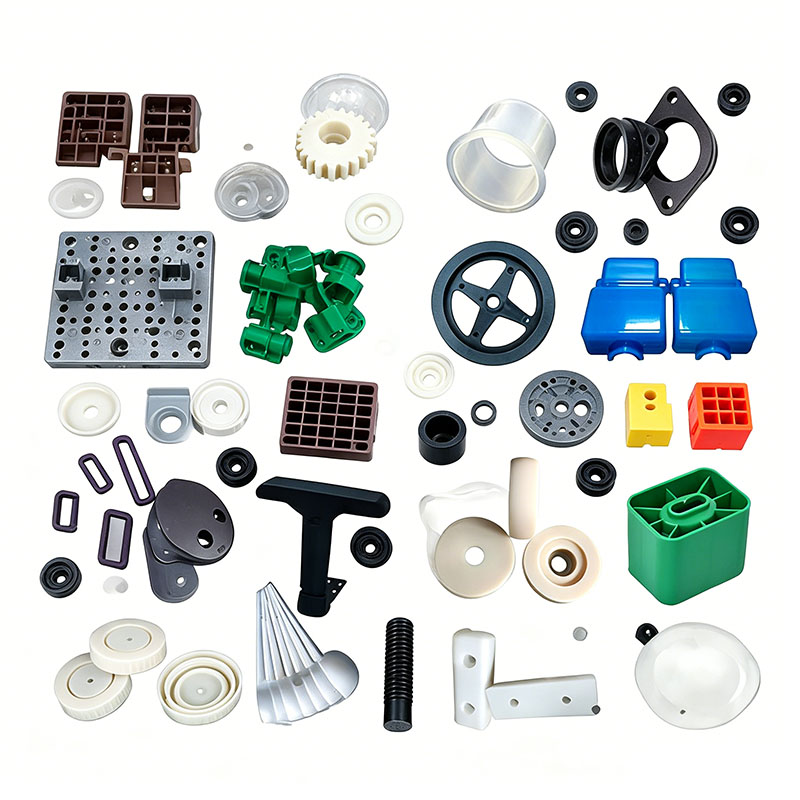
Komponen plastik pemetik api—termasuk selongsong, takungan gas, penutup atas, cermin depan, butang pencucuh, gelangsar pelarasan, tapak dan tingkap tontonan lutsinar—diklasifikasikan sebagai bahagian acuan suntikan yang kecil, berbilang rongga, ketepatan. Produk ini mesti memenuhi piawaian keselamatan yang ketat mengenai rintangan letupan, kalis api, rintangan hentaman, rintangan retak dan kedap udara, semuanya semasa beroperasi merentasi julat suhu yang luas dan mengandungi butana cecair tekanan tinggi. Disebabkan oleh dimensi minit bahagian, dinding nipis, dan konfigurasi acuan rongga tinggi, proses pengacuan sangat terdedah kepada kecacatan kritikal seperti tangkapan pendek, garisan kimpalan, retakan mikro dan kebocoran akibat denyar. Proses pembuatan lengkap terdiri daripada lima peringkat teras: prarawatan bahan mentah, persediaan dan penalaan acuan berbilang rongga, kitaran pengacuan suntikan, pasca pemprosesan/penamat, dan ujian prestasi keselamatan berbilang peringkat. Sepanjang proses, kawalan ketat dikekalkan untuk memastikan kedap udara kalis letupan, tekanan dalaman yang rendah, ketiadaan denyar tajam, dan kalis api yang stabil.
I. Pegudangan dan Prarawatan Bahan Mentah
Komponen yang tertakluk kepada tekanan dan keperluan kalis letupan memerlukan bahan mentah dengan keliatan yang luar biasa, rintangan suhu rendah dan kalis api; pemilihan bahan dan prarawatan membentuk barisan pertahanan pertama untuk keselamatan.
Pengelasan dan Pemadanan Bahan Mentah
PP terubah suai berimpak tinggi dan kopolimer kalis api PP dipilih untuk selongsong, badan takungan gas dan butang pencucuhan; bahan-bahan ini menawarkan keliatan yang tinggi, rintangan kepada pelarut butana, dan ketahanan terhadap keretakan semasa penurunan suhu rendah, di samping sifat kalis api yang wujud. GPPS lutsinar berkeliaran tinggi atau PC gred makanan digunakan untuk tetingkap tontonan paras bahan api lutsinar, manakala ABS berkilat tinggi digunakan untuk cermin depan dan bahagian hiasan kecil.
Larangan Ketat terhadap Kitar Semula Bahan: Penggunaan regrind kitar semula (sprue/runner scrap) adalah dilarang sama sekali untuk komponen tahan tekanan, kedap udara seperti takungan gas dan selongsong. Degradasi molekul dalam regrind mengurangkan keliatan, menjadikan bahagian terdedah kepada keretakan dan kebocoran di bawah beban gas bertekanan—menimbulkan risiko letupan. Hanya bahagian hiasan kecil yang boleh menggabungkan sehingga 5% daripada kimpalan semula jenis bahan yang sama, dengan syarat ia telah dihancurkan dan diayak untuk mengeluarkan zarah kasar. Semasa proses pencampuran, kumpulan induk mesra alam yang tidak berhijrah dan agen pelepas acuan turun naik rendah digunakan untuk mencegah tindak balas bengkak antara bahan tambahan dan butana, yang sebaliknya boleh menyebabkan kebocoran selongsong. PP kalis api dicampur dan disimpan secara berasingan daripada PP standard dan ABS untuk mengelakkan menjejaskan sifat kalis apinya.
Kawalan Proses Pencampuran
Pengadun menegak kecil berkelajuan rendah digunakan, beroperasi pada 250–280 rpm untuk tempoh 5–8 minit. PP yang diubah suai tidak boleh menjalani pencampuran berkelajuan tinggi yang berpanjangan; pembentukan haba geseran boleh merosakkan sistem pengerasan dalaman dan mengurangkan rintangan hentaman jatuh. Bahan mentah berbeza warna dicampur secara berasingan untuk mengelakkan variasi warna kelompok ke kelompok. Selepas mencampurkan, corong bahan dimeterai untuk mengecualikan habuk; habuk halus yang memasuki acuan berbilang rongga boleh menyumbat saluran pembuangan kecil dengan mudah, mengakibatkan bintik hitam atau kecacatan kedap udara.
Pengeringan dan Penyahlembapan Piawaian
ABS dan PC (digunakan untuk bahagian lutsinar) sangat higroskopik; jumlah surih lembapan boleh membentuk gelembung mikro di dalam bahagian acuan, yang membawa kepada keretakan dan kebocoran gas di bawah tekanan. Pengeringan standard untuk ABS melibatkan suhu malar 80°C selama 3 jam, manakala tingkap tontonan PC dikeringkan pada suhu 110°C selama 4 jam menggunakan pengering penyahlembapan, mengekalkan kandungan lembapan di bawah 0.04%. PP yang diubah suai mempunyai penyerapan air yang sangat rendah; di bawah keadaan bengkel biasa, pengeringan tidak diperlukan, walaupun dalam persekitaran kelembapan tinggi pada musim "Hujan Plum" selatan, pengeringan suhu rendah pada 60°C selama 1 jam adalah mencukupi untuk menghilangkan kelembapan permukaan. Memandangkan kapasiti corong kecil mesin pengacuan suntikan, bahan mentah dikeringkan dalam kelompok kecil; jika mesin melahu selama lebih daripada satu jam, bahan mesti dinyahlembapkan semula untuk mengelakkan penyerapan semula kelembapan. Bahan mentah kering dihantar ke mesin melalui paip tertutup untuk mengasingkannya daripada udara bengkel yang lembap.
II. Pemasangan dan Pra-Pemanasan/Pentauliahan Acuan Berbilang Rongga Kecil
Komponen yang lebih ringan bersaiz kecil, dan acuan biasanya menggunakan struktur berbilang rongga yang seimbang (cth., 16 atau 32 rongga). Elemen reka bentuk utama termasuk pengimbangan pelari, pengudaraan mikro bebas, pin ejektor berdiameter kecil yang direka untuk mengelakkan tusukan, dan mengawan ketepatan tinggi permukaan perpisahan untuk mengelakkan denyar dan kebocoran gas. Keluli Acuan dan Piawaian Struktur
Untuk tingkap tontonan lutsinar dan selongsong luar berkilat tinggi, keluli tahan karat penamat cermin S136 digunakan; selepas menggilap, permukaannya bebas daripada calar halus atau pitting. Rongga acuan untuk takungan gas PP kalis api menjalani rawatan nitriding untuk menahan hakisan jangka panjang daripada serbuk kalis api, dengan itu memanjangkan hayat perkhidmatan acuan. Semua sudut dalaman mempunyai jejari sekurang-kurangnya R0.3 untuk menghapuskan kepekatan tegasan dan mengelakkan keretakan semasa hentaman jatuh. Ketepatan pemesinan talian perpisahan dikawal dalam lingkungan 0.01mm untuk menghapuskan kilat halus, yang sebaliknya boleh menyebabkan jurang pemasangan yang berlebihan atau kebocoran gas.
Reka Bentuk Sistem Penyejukan Seimbang
Komponen pemetik api plastik mempunyai ketebalan dinding hanya 1.2–2.0mm, dan keseragaman ketebalan dinding takungan gas secara langsung menentukan prestasi kalis letupan. Acuan menggunakan rangkaian padat saluran penyejukan halus yang diletakkan berhampiran dengan rongga; saluran ini simetri sempurna merentasi rongga untuk memastikan kadar penyejukan yang konsisten untuk setiap bahagian, menghasilkan pengecutan seragam dan tiada sisihan dimensi. Suhu acuan dikawal oleh zon: 50–55°C untuk bahagian hiasan ABS dan 30–40°C untuk takungan gas PP kalis api. Suhu acuan yang berlebihan menyebabkan pengecutan penghabluran meningkat dalam PP, membawa kepada takungan gas bersaiz kecil dan pengedap yang lemah yang mengakibatkan kebocoran gas.
Reka bentuk Venting dan Lentingan Dioptimumkan
Dalam acuan berbilang rongga, setiap rongga dilengkapi dengan bolong mikro bebas (dalam 0.010mm, lebar 2–4mm), dengan sisipan pengudaraan tambahan diletakkan pada garisan kimpalan, titik akhir aliran dan lokasi rusuk berdinding tebal. Ini membolehkan pemindahan udara pantas semasa pengisian berkelajuan tinggi, menghalang kerapuhan garisan kimpalan atau terik setempat. Pin ejector untuk bahagian kecil ini mempunyai diameter hanya 1–2mm dan menggunakan strategi ejection teragih berbilang titik; pin diletakkan di kawasan berdinding tebal—mengelakkan zon kedap udara kritikal—dan maju dalam dua peringkat berkelajuan rendah untuk mengelakkan tanda tekanan ("pemutihan") atau tusukan yang boleh menghasilkan retakan mikro.
Spesifikasi Operasi Acuan
Acuan pemetik api berbilang rongga ini direka bentuk untuk digunakan dengan mesin pengacuan suntikan berketepatan kecil (100T–250T) yang memberikan daya pengapit yang mencukupi untuk menghalang pembukaan acuan dan pembentukan kilat semasa suntikan berkelajuan tinggi. Lakukan pemeriksaan aliran air pada setiap saluran penyejukan untuk memastikan tiada sekatan atau kebocoran; pra-kalibrasi sistem perlindungan acuan tekanan rendah supaya acuan terbuka secara automatik apabila mengesan sisa pintu masuk genap, mencegah kerosakan pada rongga mikro ketepatan; bersihkan tong dengan teliti sebelum memproses PP kalis api untuk mengeluarkan sebarang ABS atau PC sisa, yang akan menjejaskan sifat kalis api; panaskan acuan selama 20 minit untuk menstabilkan suhu sebelum memulakan pengacuan percubaan.
III. Proses Kitaran Pengacuan Suntikan Standard
Kitaran pengacuan lengkap terdiri daripada enam langkah: pengapit acuan, suntikan berperingkat, tekanan pegangan berperingkat jangka pendek, penyejukan pantas, lontar berkelajuan rendah, dan pengumpulan bahagian automatik. Strategi proses teras menekankan pengisian ricih rendah, pembungkusan/pampasan minimum, dan kawalan tegas terhadap tegasan dalaman untuk mengelakkan pembentukan retakan yang tidak kelihatan dalam perumahan galas tekanan.
Kawalan Suhu Tong Berperingkat Tepat
Ruang dan perumah PP kalis api: 190–215°C; suhu muncung: 205°C; suhu maksimum tidak boleh melebihi 220°C (haba yang berlebihan mengurai bahan tambahan kalis api dan secara drastik mengurangkan keliatan bahan, menjadikan bahagian mudah pecah apabila hentaman).
Bahagian hiasan ABS: 170–195°C; dengan ketat tidak melebihi 200°C untuk mengelakkan pembebasan bahan meruap yang merengsa.
Tingkap lutsinar PC: 260–280°C; kebolehaliran yang tidak mencukupi pada suhu yang lebih rendah membawa kepada garisan kimpalan.
Pengisian Kelajuan Tinggi Berkelajuan Tinggi Berperingkat
Memandangkan laluan aliran cair pendek untuk bahagian kecil ini, strategi pengisian kelajuan berubah-ubah tiga peringkat digunakan: penimbalan kelajuan rendah di pintu pagar, pengisian rongga utama berkelajuan tinggi dan kelajuan dikurangkan dengan pengudaraan di hujung laluan aliran untuk mengimbangi konsistensi pengisian merentas berbilang rongga. Tekanan suntikan: 70–95 bar; tekanan yang berlebihan menyebabkan kilat pada garisan perpisahan kedap udara dan tekanan dalaman yang tinggi di dalam bahagian; tekanan yang tidak mencukupi mengakibatkan gabungan talian kimpalan yang lemah, yang membawa kepada keretakan dan kebocoran udara dalam ruang udara di bawah tekanan. Jika percanggahan dimensi berlaku antara rongga, perhalusi kelajuan suntikan pada setiap peringkat untuk mencapai pengisian seimbang merentas semua rongga.
Tekanan Penahanan Dua Peringkat Jangka Pendek
Komponen yang lebih ringan mempunyai dinding nipis dan pengecutan keseluruhan yang minimum; akibatnya, tempoh tekanan pegangan adalah jauh lebih pendek daripada yang diperlukan untuk perumahan besar. Proses ini menggunakan fasa pegangan dua peringkat: pengisian rongga pantas pada tekanan tinggi diikuti dengan penstabilan tekanan rendah untuk mengimbangi pengecutan kecil. Masa penahanan ditetapkan pada 4–8 saat untuk komponen galas tekanan (seperti ruang udara) dan 3–5 saat untuk bahagian hiasan kecil. Tekanan penahanan tidak boleh berlebihan untuk mengelakkan "tanda putih" atau retakan mikro pada lokasi pin ejektor. Pengecasan semula bahan berlaku serentak semasa fasa pegangan, memendekkan kitaran pengacuan dan meningkatkan kecekapan pengeluaran besar-besaran untuk acuan berbilang rongga.
Kawalan Penyejukan dan Penyingkiran Bahagian
Masa penyejukan ditentukan oleh ketebalan dinding: 2–3 saat setiap 1 mm ketebalan, dengan masa penyejukan standard 4–6 saat untuk ruang udara 1.5 mm. Penyejukan yang tidak mencukupi membawa kepada pengecutan selepas pengacuan berterusan, mengakibatkan ubah bentuk perumahan dan kegagalan pengedap pemasangan. Pembukaan dan pelepasan acuan dilakukan pada kelajuan rendah dan stabil, dengan tong pengumpulan automatik diletakkan di bawah acuan untuk menangkap bahagian; pengendalian manual komponen lutsinar atau kedap udara adalah dilarang untuk mengelakkan cap jari atau pencemaran minyak. Bahagian yang baru dirobohkan mesti diletakkan rata di atas dulang—penyusunan atau pemampatan adalah dilarang sama sekali, kerana tekanan yang sedikit pada perumah kecil dengan mudah boleh menyebabkan keretakan mikro yang tidak kelihatan.
Kami adalah pengilang pengacuan bahagian ringan plastik, menyediakan pembuatan pengacuan bahagian ringan plastik berkualiti tinggi. Selagi anda ingin menyesuaikan/membangunkan produk pengacuan bahagian ringan plastik, anda boleh mencari kami. Kami mempunyai reka bentuk acuan suntikan profesional dan teknologi pembuatan matang, memberikan anda perkhidmatan sehenti, daripada reka bentuk produk-membuat acuan-pengeluaran produk-pembungkusan produk-pengangkutan produk, kami boleh membantu anda dalam setiap pautan. Selagi anda datang kepada kami, kami akan memberikan anda perkhidmatan terbaik dan memuaskan hati anda dari segi kualiti produk, masa pengeluaran, dialog maklumat, dsb.
|
Nama Produk |
Pengacuan treadmill |
|
Pls sediakan |
2D, 3D, sampel atau saiz gambar berbilang sudut |
|
Masa Acuan |
20-35 Hari |
|
Masa produk |
7-15 Hari |
|
Ketepatan acuan |
+/-0.01mm |
|
Kehidupan acuan |
50-100 juta pukulan |
|
Proses Penghasilan |
Lukisan audit - analisis aliran acuan - pengesahan reka bentuk - Bahan Tersuai - pemprosesan acuan - pemprosesan teras - pemesinan elektrod - Sistem pelari pemprosesan - pemprosesan bahagian dan perolehan - penerimaan pemesinan - rongga proses rawatan permukaan - mod kompleks Mati - Keseluruhan salutan permukaan acuan - Plat pemasangan - sampel acuan - ujian sampel - penghantaran sampel |
|
Rongga acuan |
Satu rongga, berbilang rongga atau sama produk yang berbeza dibuat bersama-sama |
|
Bahan acuan |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistem pelari |
Pelari panas dan pelari sejuk |
|
Bahan asas |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Selesai |
Mengadu perkataan, cermin selesai, permukaan matte, striae |
|
Standard |
HASCO, DME atau bergantung kepada |
|
Teknologi utama |
Pengilangan, pengisaran, CNC, EDM, wayar pemotongan, ukiran, EDM, pelarik, kemasan permukaan, dll. |
|
Perisian |
CAD,PRO-E,UG Masa Reka Bentuk: 1-3 hari (keadaan biasa) |
|
Bahan produk |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Sistem kualiti |
ISO9001:2008 |
|
Tetapkan masa |
20 hari |
|
peralatan |
CNC, EDM, Memotong Mesin, jentera plastik, dll acuan beg plastik zhe jiang |


Pembuatan Acuan Suntikan Plastik

Spesifikasi acuan plastik

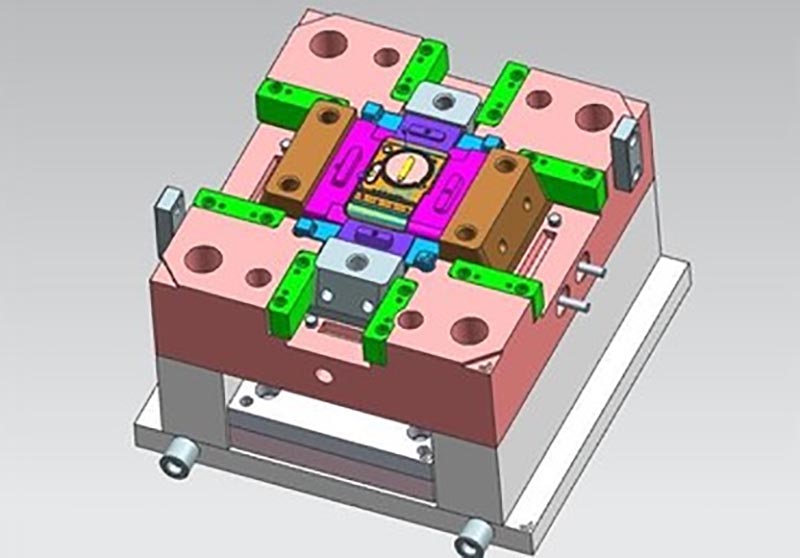
Reka bentuk acuan:



Proses transaksi:

Ujian acuan:


Pembungkusan produk

Kilang
Kami adalah kilang acuan plastik tersuai. Kilang kami adalah pembuat acuan suntikan plastik. kami mempunyai 17 tahun pengalaman dalam acuan plastik tersuai profesional dan 10 tahun pengalaman perdagangan asing. Kami adalah pembekal acuan plastik tersuai. Kami boleh menyediakan perkhidmatan Acuan Plastik tersuai. Kilang kami boleh membuat bahagian plastik acuan Suntikan, dan kualiti produk akan memuaskan hati anda.
Kami mempunyai lebih daripada 50 mesin mewah dan beratus-ratus jurutera dan pereka. Kami boleh menyediakan perkhidmatan sehenti, dari reka bentuk produk - membuat acuan - pengeluaran produk - pembungkusan produk - pengangkutan. Kami mempunyai rantaian pengeluaran yang lengkap. Kami boleh memenuhi semua keperluan anda.
Perkhidmatan yang kami sediakan:
Perkhidmatan acuan tersuai profesional, Reka bentuk acuan plastik dan pembuatan .pengeluaran produk plastik, reka bentuk produk, reka bentuk acuan, penyesuaian acuan tamparan, penyesuaian acuan putaran, penyesuaian acuan die-casting. Perkhidmatan percetakan 3D, perkhidmatan pembuatan CNC, pembungkusan produk, pembungkusan tersuai, perkhidmatan penghantaran.










Kami sentiasa mematuhi prinsip kualiti dahulu dan masa dahulu. Semasa menyediakan pelanggan dengan produk berkualiti tinggi, cuba memaksimumkan kecekapan pengeluaran dan memendekkan masa pengeluaran. Kami berbesar hati untuk memberitahu setiap pelanggan bahawa syarikat kami tidak kehilangan mana-mana pelanggan sejak penubuhannya. Jika terdapat masalah dengan produk, kami akan mencari penyelesaian secara aktif dan bertanggungjawab hingga akhir.

Soalan Lazim
S1: Adakah anda syarikat perdagangan atau pengilang?
A: Kami adalah pengilang.
S2. Bilakah saya boleh mendapatkan sebut harga?
A: Kami biasanya memetik dalam tempoh 2 hari selepas kami mendapat pertanyaan anda.
Jika anda sangat mendesak, sila hubungi kami atau beritahu kami dalam e-mel anda supaya kami boleh sebut harga untuk anda terlebih dahulu.
S3. Berapa lama masa utama untuk acuan?
A: Semuanya bergantung pada saiz dan kerumitan produk. Biasanya, masa utama ialah 25 hari.
S4. Saya tidak mempunyai lukisan 3D, bagaimana saya harus memulakan projek baharu?
A: Anda boleh membekalkan kami sampel acuan, kami akan membantu anda menyelesaikan reka bentuk lukisan 3D.
S5. Sebelum penghantaran, bagaimana untuk memastikan kualiti produk?
J: Jika anda tidak datang ke kilang kami dan juga tidak mempunyai pihak ketiga untuk pemeriksaan, kami akan menjadi pekerja pemeriksaan anda.
Kami akan membekalkan anda video untuk butiran proses pengeluaran termasuk laporan proses, struktur saiz produk dan butiran permukaan, butiran pembungkusan dan sebagainya.
S6. Apakah syarat pembayaran anda?
A: Pembayaran Acuan: 40% deposit oleh T/T terlebih dahulu, 30% pembayaran acuan kedua sebelum menghantar sampel percubaan pertama, baki acuan 30% selepas anda bersetuju dengan sampel akhir.
B: Pembayaran Pengeluaran: 50% deposit terlebih dahulu, 50% sebelum menghantar barang akhir.
S7: Bagaimanakah anda menjadikan perniagaan kami jangka panjang dan hubungan baik?
J:1. Kami mengekalkan kualiti yang baik dan harga yang kompetitif untuk memastikan pelanggan kami mendapat manfaat untuk produk berkualiti terbaik.
2. Kami menghormati setiap pelanggan sebagai rakan kami dan kami ikhlas menjalankan perniagaan dan berkawan dengan mereka, tidak kira dari mana mereka datang.
Teg Panas: Pengacuan bahagian pemetik api plastik, China, Pengilang, Pembekal, Kilang, Disesuaikan, Borong, Beli, Kualiti, Jualan Terkini, Buatan China
Kategori Berkaitan
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.