Rumah
>
produk > Perkhidmatan Penyesuaian Teras > Pengacuan tersuai > Pengacuan bahagian mesin pengacuan plastik
produk
- Perkhidmatan Penyesuaian Teras
- Penjagaan Kesihatan
- Perkakas dan Instrumen Elektronik
- Acuan Bekalan Ibu dan Anak
- Sukan Rekreasi
- Seni Kelengkapan Rumah
- Aksesori Auto
- Pengangkutan dan Pergudangan
- Lekapan Pencahayaan
- Peralatan Pembinaan
- Produk Pembungkusan
- Pendidikan & Makmal
- Aksesori Bagasi Pakaian
- Produk Penjagaan dan Pembersihan
- Pertanian & Perhutanan
- Peralatan Mekanikal
- Bekalan Haiwan Kesayangan
- Peralatan dapur


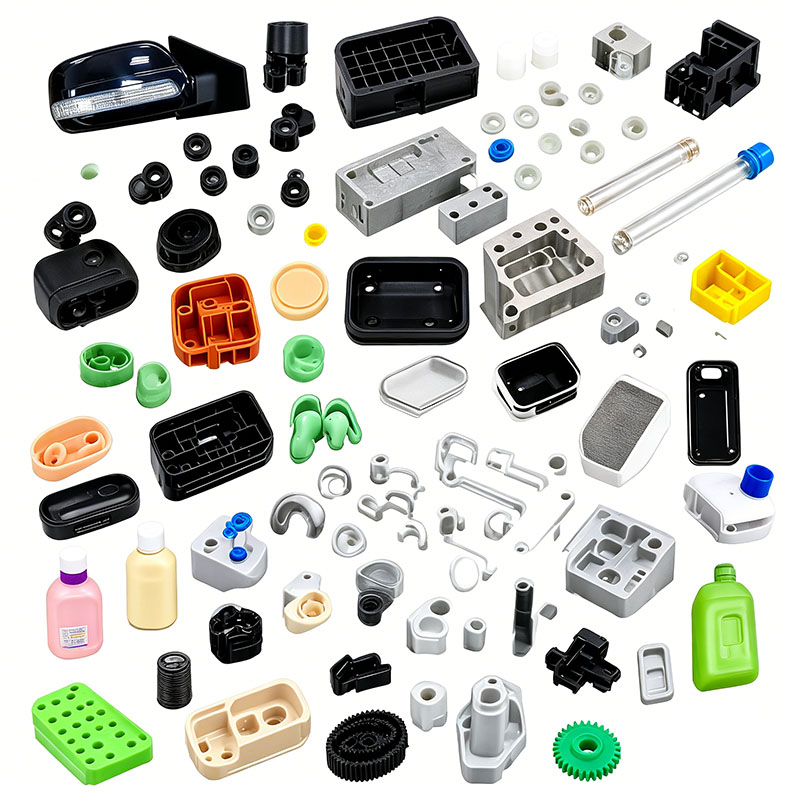
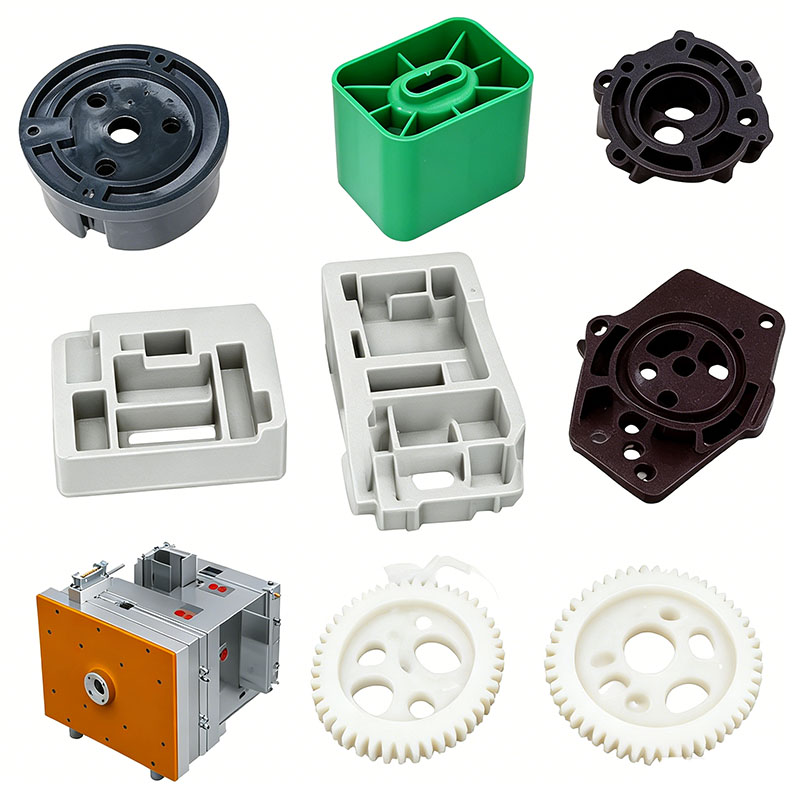
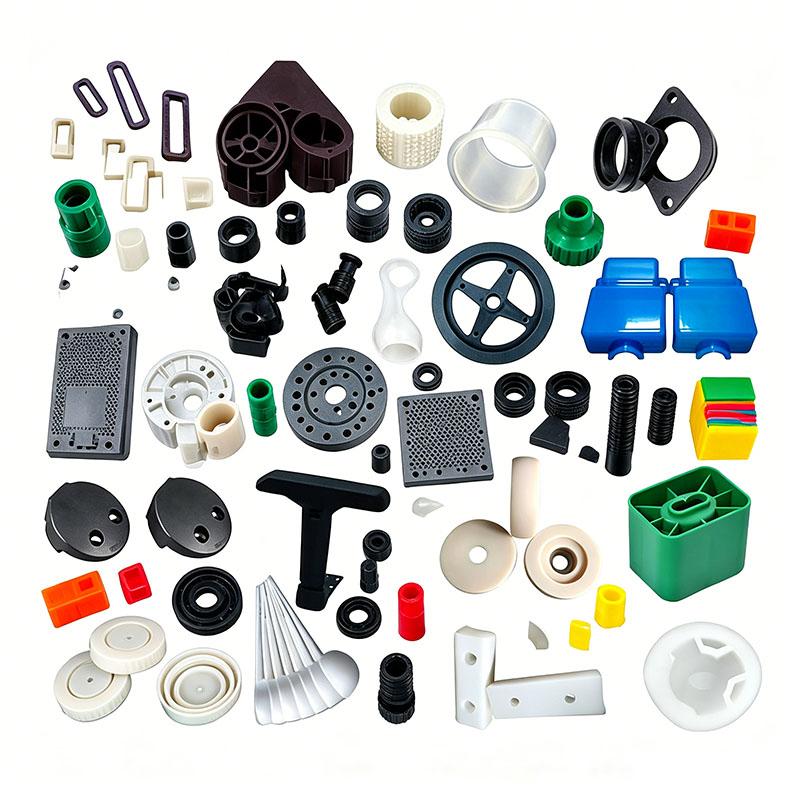
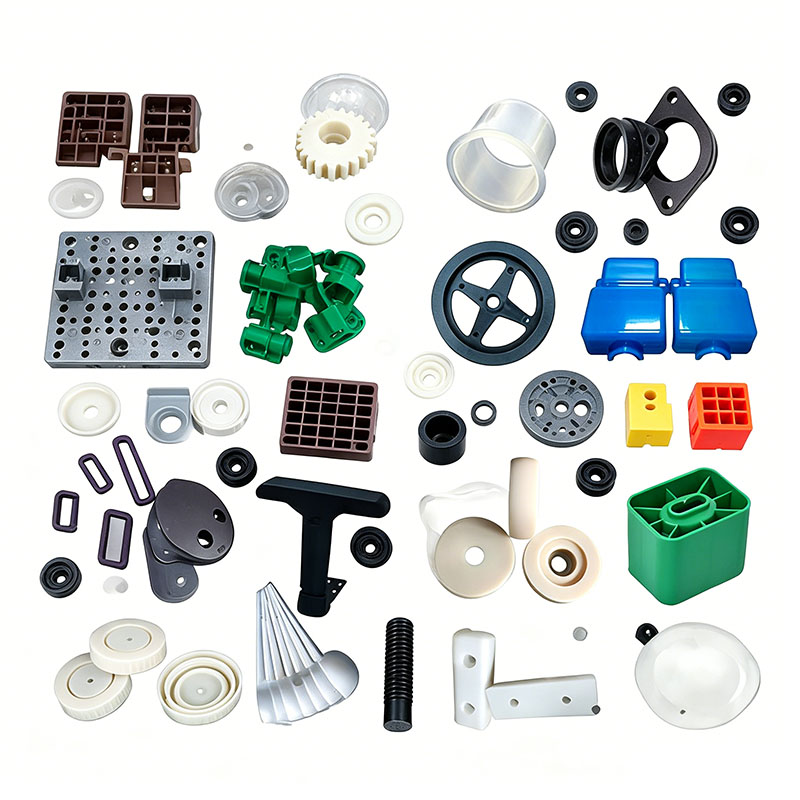
Pengacuan bahagian mesin pengacuan plastik
Ningbo (P&M) Plastic Metal Products Co., Ltd. mempunyai 17 tahun teknologi pembuatan acuan dan boleh menyesuaikan acuan bahagian mesin pengacuan plastik. Kami menyediakan perkhidmatan pengacuan bahagian mesin pengacuan plastik tersuai profesional, dan kami adalah pengilang pengacuan bahagian mesin pengacuan plastik profesional. Kami mempunyai pengalaman yang mencukupi dalam memilih bahan mentah produk dan bahan acuan. Dalam proses menyesuaikan acuan bahagian mesin pengacuan plastik, kilang kami boleh menyediakan perkhidmatan sehenti. Kami mempunyai keupayaan reka bentuk dan pengeluaran yang berkaitan dengan pengacuan bahagian mesin pengacuan plastik, seperti: reka bentuk CAD, pembuatan acuan, pengacuan suntikan, pengeluaran produk plastik, pemasangan dan teknologi lain.
Hantar Pertanyaan
Penerangan Produk
Selain itu, syarikat kami telah menjalin hubungan kerjasama dengan pembekal bahan mentah plastik, pengeluar percetakan, dan lain-lain untuk memastikan bekalan bahan mentah dan kualiti cetakan. Melalui pengalaman kami yang kaya dan rantaian bekalan yang sempurna, syarikat kami boleh menyediakan pelanggan dengan produk acuan bahagian mesin pengacuan plastik tersuai berkualiti tinggi untuk memenuhi keperluan khusus mereka. Pada masa yang sama, kami mempunyai 10 tahun pengalaman perkhidmatan perdagangan asing profesional, memahami proses perdagangan asing, dan memberi perkhidmatan yang lebih baik kepada pelanggan kami. Untuk produk pengacuan bahagian mesin pengacuan plastik, kami boleh membuat bahagian plastik yang sepadan, yang kebanyakannya dilakukan melalui acuan suntikan.
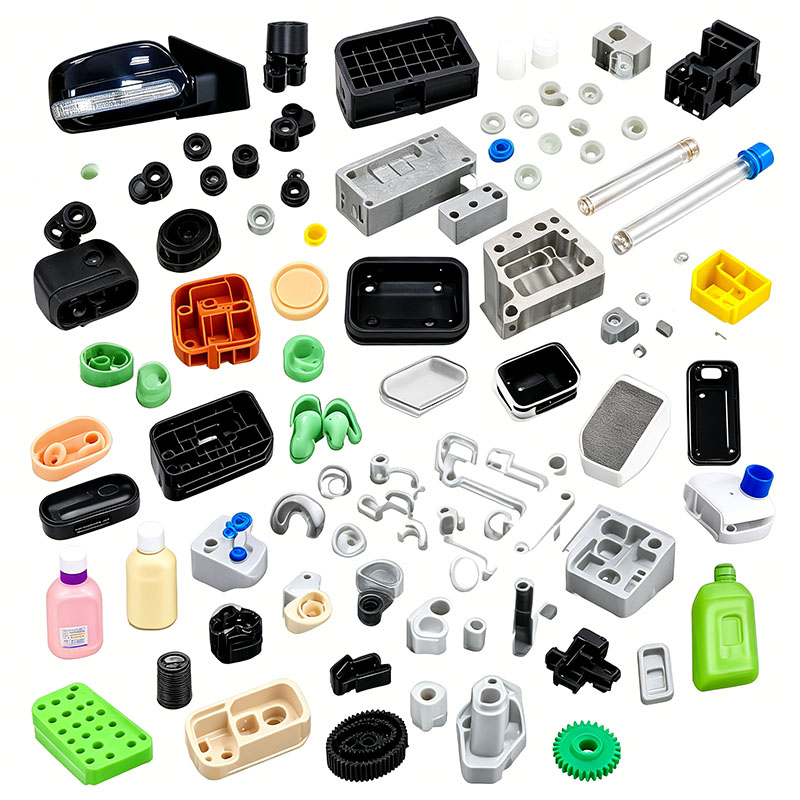
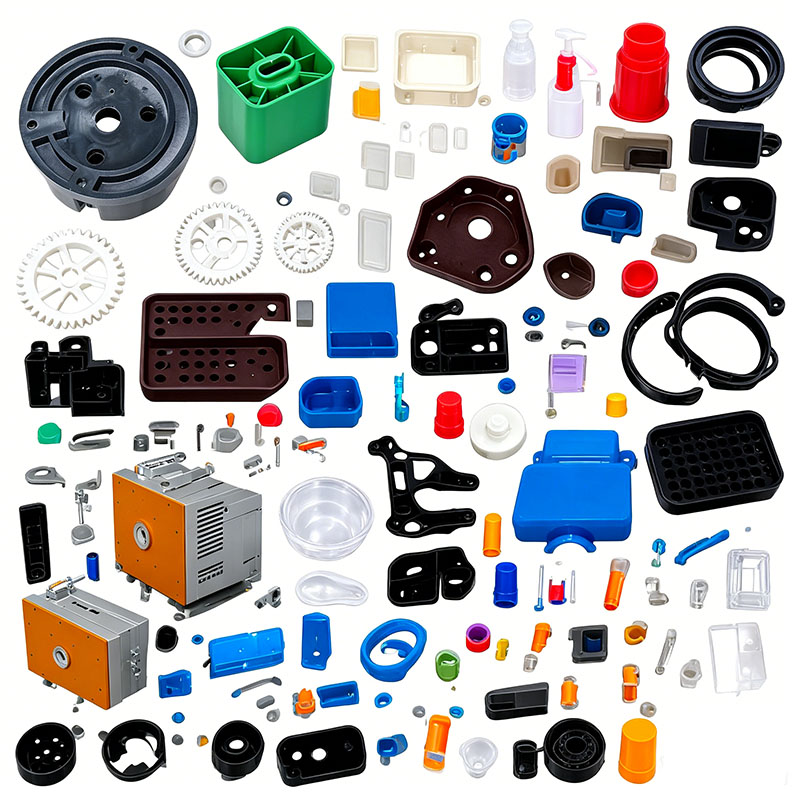
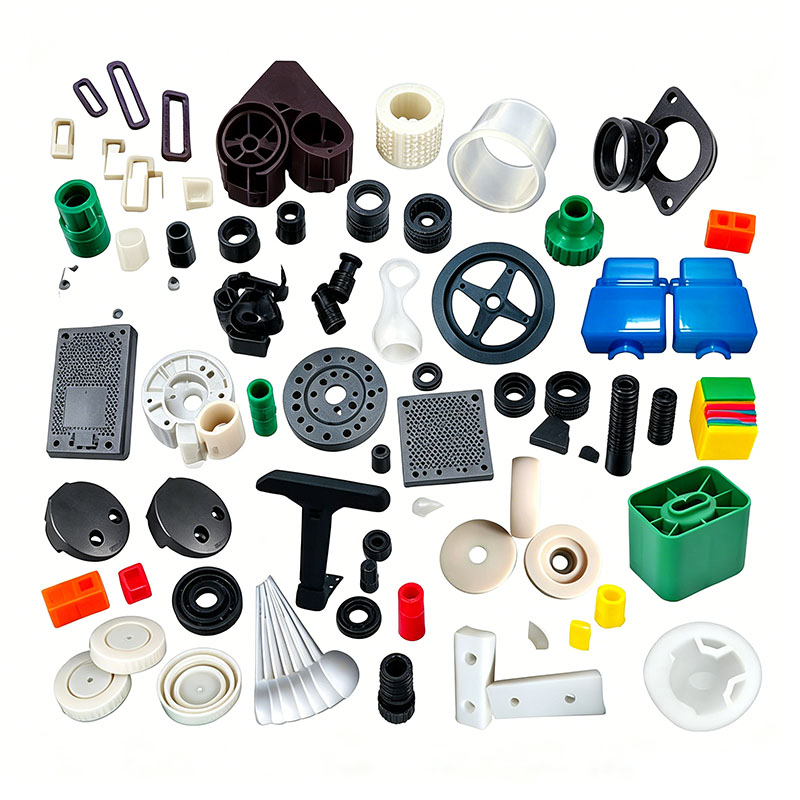
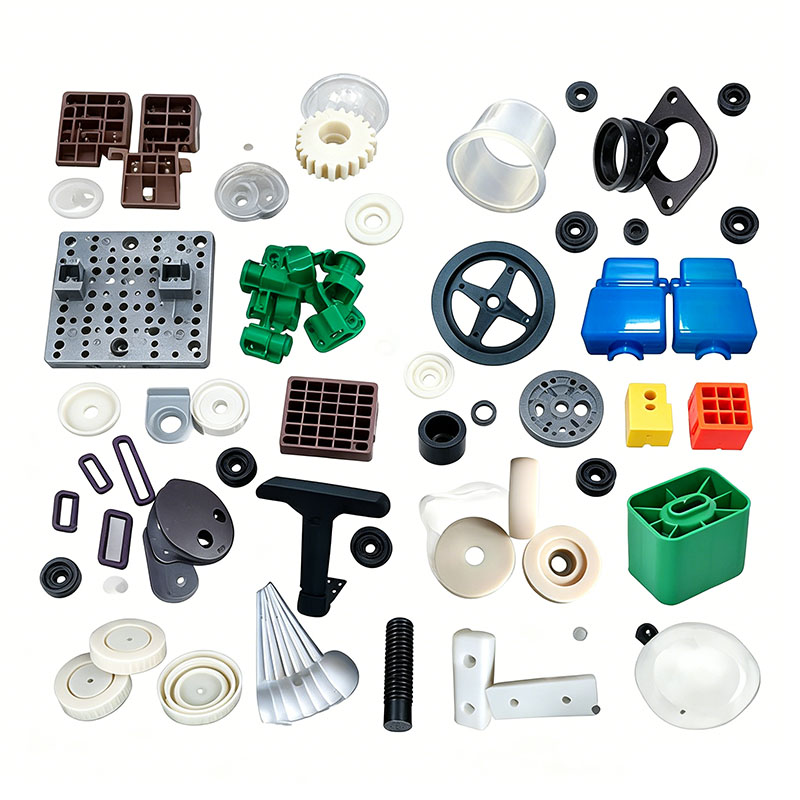
Komponen plastik untuk mesin pengacuan suntikan termasuk panel pelindung luaran, pelindung untuk pemasangan hidraulik/motor, perumah elektrik kalis api, selongsong panel operasi, pemegang tahan haus, penyambung air penyejuk, penyekat keselamatan, penutup habuk untuk corong bahan dan tapak suis had. Bahagian ini beroperasi dalam persekitaran yang dicirikan oleh kabus minyak suhu tinggi, pendedahan minyak hidraulik, getaran dan pelesapan haba daripada peralatan. Komponen elektrik memerlukan kalis api dan penebat, manakala bahagian struktur memerlukan rintangan minyak, rintangan getaran dan kestabilan dimensi. Bahan utama termasuk ABS kalis api, PA6 bertetulang, PP diubah suai, aloi PC/ABS dan POM kalis haus. Proses pengacuan memberi tumpuan kepada lima penunjuk prestasi kritikal: rintangan kepada minyak mesin, tekanan dalaman yang rendah, kalis nyalaan stabil, rintangan haus (tanpa ubah bentuk) dan rintangan suhu tinggi. Garis panduan pengeluaran merangkumi keseluruhan aliran kerja, termasuk prarawatan bahan mentah, reka bentuk acuan, parameter pengacuan suntikan, pasca pemprosesan dan kawalan kecacatan.
I. Perkara Utama untuk Pemilihan Bahan dan Prarawatan
1. Pemilihan dan Pengelasan Bahan
1) Panel operasi dan penutup mesin luaran: Aloi PC/ABS—menawarkan rintangan haba, rintangan hentaman dan kebolehcatan; tahan suhu permukaan yang tinggi dan tahan retak di bawah getaran yang berpanjangan.
2) Perumah kotak kawalan elektrik, kotak perlindungan pendawaian dan tapak suis: Penarafan kalis api ABS—V0 kalis api, sifat penebat untuk mengelakkan litar pintas dan pematuhan piawaian keselamatan elektrik untuk alatan mesin.
3) Pemegang tahan haus, klip, peluncur dan kelengkapan sambungan cepat: PA6 dan POM yang diperkukuh gentian kaca—pekali geseran rendah, rintangan haus dan rintangan minyak hidraulik; tahan berpuluh-puluh ribu kitaran buka/tutup tanpa haus yang ketara.
4) Pengadang dan penyekat habuk mesin yang besar: PP yang diubah suai ketegaran tinggi—kos rendah, rintangan kepada cecair pemotong berasid/alkali dan kitaran pengacuan pendek.
5) Tingkap tontonan keselamatan lutsinar: PC berimpak tinggi—melindungi daripada percikan bahan cair suhu tinggi daripada skru.
Kawalan ketat terhadap kitar semula bahan: Penambahan rerind (sprue/runner scrap) adalah dilarang sama sekali untuk bahagian elektrik kalis api dan komponen galas beban tahan haus, kerana rerind menjejaskan sistem kalis api dan mengurangkan kekuatan haus dengan ketara. Untuk pelindung luar, nisbah penambahan regrind mestilah ≤10% dan hanya dicampur dengan bahan dara dari jenis yang sama. Apabila mengadun bahan, agen pelepas acuan tahan minyak, migrasi rendah dan masterbatch tahan penuaan haba mesti ditambah untuk menahan pendedahan berpanjangan kepada suhu tinggi dan minyak hidraulik, dengan itu menghalang isu seperti eksudasi minyak, pemutihan permukaan dan kekotoran. Bahan mentah kalis api, nilon bertetulang gentian kaca, dan plastik standard mesti dicampur dan disimpan dalam tong berasingan; pencemaran silang bahan adalah dilarang sama sekali.
2. Perkara Utama untuk Operasi Campuran
Gunakan pengadun menegak pada kelajuan rendah (di bawah 300 rpm) selama 6–12 minit. Jangan campurkan nilon bertetulang gentian kaca pada kelajuan tinggi, kerana ini boleh memecahkan gentian kaca dan menjejaskan ketegaran. Untuk ABS kalis api, elakkan geseran berpanjangan yang menghasilkan haba, kerana ini boleh menyebabkan kalis api reput lebih awal dan kehilangan keberkesanan. Setelah pencampuran selesai, tutup bekas pembancuh untuk melindungi bahan mentah daripada pencemaran oleh kabus minyak dan habuk bengkel.
3. Piawaian Pengeringan dan Penyahlembapan Tegas
PC, PC/ABS dan PA6+GF sangat higroskopik; pengacuan dengan kandungan lembapan yang berlebihan membawa kepada "jalur perak" dan lompang dalaman, menyebabkan bahagian retak di sepanjang lompang ini apabila mengalami tekanan atau getaran.
Panel PC/ABS: Pengeringan udara panas pada 90°C selama 4–5 jam (kandungan lembapan ≤0.04%);
Bahagian tahan haus PA6 gentian kaca: Pengeringan penyahlembapan pada 110°C selama lebih 4 jam; bahan mesti dikeringkan semula jika mesin melahu selama lebih daripada 30 minit;
ABS kalis api: Pengeringan pada 80°C selama 3 jam;
PP: Pengeringan pada suhu 60°C selama 1 jam untuk menghilangkan lembapan hanya semasa musim hujan; tiada pengeringan diperlukan untuk pengeluaran standard.
Selepas pengeringan, hantar bahan ke mesin melalui paip tertutup untuk mengelakkan penyerapan semula lembapan atau kabus minyak dari udara bengkel.
II. Perkara Utama untuk Reka Bentuk dan Pengeluaran Acuan
Bahagian acuan suntikan terbahagi kepada dua kategori: perumah pelindung berdinding nipis yang besar dan komponen struktur tahan haus yang kecil dan tepat. Reka bentuk acuan memfokuskan pada rintangan haus dan hakisan, penyejukan seimbang, pencegahan eksudasi minyak, dan keupayaan lonjakan berkekuatan tinggi. **Pilihan Keluli Acuan**
Untuk rongga PC/ABS dan perumah ABS kalis api, keluli pra-keras penamat cermin 718H dipilih untuk memastikan permukaan licin sesuai untuk mengecat. Acuan untuk nilon bertetulang gentian kaca dan bahagian tahan haus POM menjalani nitriding untuk menahan hakisan berterusan daripada gentian kaca dan pengisi keras, dengan itu memanjangkan hayat perkhidmatan. Keluli cermin tahan kakisan S136 digunakan untuk tapak suis ketepatan kecil untuk menahan kakisan daripada cecair hidraulik dan lembapan. Semua sudut mempunyai reka bentuk berjejari (R-fillet) untuk menghapuskan kepekatan tegasan dan mengelakkan keretakan yang disebabkan oleh getaran peralatan.
**Reka Bentuk Sistem Penyejukan (Kunci untuk Mengawal Kecacatan Warpage dan Permukaan)**
Dinding perumahan adalah 1.8–2.5 mm tebal, manakala bos pelekap dan tulang rusuk adalah 4–6 mm tebal; variasi ketebalan yang ketara dengan mudah boleh membawa kepada lenturan dan kecacatan permukaan seperti "mekar" (minyak/eksudasi tambahan). Acuan menggunakan saluran penyejukan konformal, dengan teras penyejukan lingkaran dipasang pada bos berdinding tebal untuk memastikan penyejukan yang seimbang. Suhu acuan dikawal oleh zon: 70–80°C untuk PC/ABS; 50–60°C untuk ABS kalis api; 80–90°C untuk nilon gentian kaca; dan 30–40°C untuk perumah PP yang diubah suai. Suhu acuan tinggi untuk nilon meningkatkan kehabluran, meningkatkan haus dan rintangan minyak; suhu tinggi untuk PC mengurangkan tekanan dalaman, mencegah keretakan dalam persekitaran operasi suhu tinggi.
**Pengoptimuman Venting dan Ejection**
Perumahan besar melibatkan laluan aliran cair yang panjang; slot penguraian berterusan (0.012–0.015 mm dalam) dimesin di sekeliling garisan perpisahan untuk mengeluarkan gas penguraian suhu tinggi, mencegah bintik hitam dan bau. Untuk peluncur tahan haus dan tapak berketepatan kecil dengan rusuk padat, pin ejektor simetri berbilang titik dan ejektor lengan digunakan untuk mengelakkan ubah bentuk atau tanda tegasan ("pemutihan") yang disebabkan oleh daya lenting yang tidak sekata. Blok ejektor tambahan ditambah untuk penyekat keselamatan yang langsing untuk mengelakkan lenturan semasa pembongkaran.
**Spesifikasi Pemasangan dan Pemasangan Acuan**
Acuan untuk perumah besar direka untuk mesin pengacuan suntikan 400T–700T; plat pengapit diketatkan sama rata untuk mengelakkan denyar yang meluas semasa suntikan tekanan tinggi. Pasang pengesan aliran pada semua litar air untuk memastikan aliran tidak terhalang; menentukur perlindungan acuan tekanan rendah untuk mengelakkan sisa bahan sprue daripada merosakkan rongga acuan; dan menjalankan ujian kebocoran menyeluruh pada sambungan air untuk mengelakkan lembapan daripada mencemarkan cair dan menyebabkan buih. Sebelum menghasilkan bahagian kalis api, bersihkan tong dan acuan dengan teliti untuk mengeluarkan sebarang bahan sisa daripada larian sebelumnya.
III. Perkara Utama Proses Pengacuan Suntikan
Teras Proses: Suhu rendah dan ricih rendah, tekanan pegangan berperingkat, dan penyejukan yang mencukupi; mengimbangi kestabilan kalis api, rintangan haus, dan rintangan kepada minyak dan getaran.
Kawalan suhu berzon yang tepat bagi tong
Panel kawalan PC/ABS: 190–250°C; muncung di bawah 260°C (haba yang berlebihan menyebabkan degradasi dan mengurangkan rintangan haba).
Perumah elektronik ABS kalis api: 170–220°C; maksimum 230°C (suhu tinggi memusnahkan sistem kalis api, menyebabkan kehilangan sifat tahan api).
Bahagian tahan haus PA6 bertetulang gentian kaca: 230–260°C; tidak melebihi 270°C (penguraian nilon menyebabkan lompang dan penurunan kekuatan yang drastik).
Penutup pelindung PP yang diubah suai: 190–220°C.
Kawalan pengisian suntikan berperingkat
Penutup pelindung besar menggunakan pengisian kelajuan berubah-ubah tiga peringkat: penimbalan kelajuan rendah di pintu pagar, pengisian kelajuan sederhana hingga tinggi di bahagian tengah, dan kelajuan dikurangkan pada garisan kimpalan distal untuk meminimumkan tegasan ricih dalaman dan mengelakkan keretakan yang disebabkan oleh kitaran haba. Bahagian nilon tahan haus kecil diisi pada kelajuan yang stabil, rendah hingga sederhana untuk mengurangkan pendedahan gentian dan meningkatkan kerataan permukaan haus. Tekanan suntikan: 85–120 bar; tekanan yang tidak mencukupi mengakibatkan talian kimpalan lemah terdedah kepada patah di bawah getaran, manakala tekanan yang berlebihan menghasilkan tekanan dalaman yang tinggi, membawa kepada pemutihan dan retak apabila terkena minyak hidraulik.
Tekanan pegangan dua peringkat
Bahan kristal seperti PP dan PA6 mempamerkan pengecutan yang ketara; tetapkan peringkat tekanan pegangan primer dan sekunder untuk mengimbanginya. Masa penahanan ialah 6–10 saat untuk penutup berdinding nipis dan 15–22 saat untuk tapak tahan haus berdinding tebal dan pendakap pelekap untuk menghilangkan kesan sinki permukaan. Pemplastikan bahan (pemulihan) berlaku serentak semasa fasa pegangan untuk memendekkan kitaran pengacuan. Spesifikasi Penyejukan dan Penyingkiran Bahagian
Masa penyejukan ditetapkan pada 3–5 saat setiap 1 mm ketebalan dinding; Perisai 2 mm memerlukan 9–12 saat penyejukan. Penyejukan yang tidak mencukupi membawa kepada ubah bentuk yang berterusan apabila bahagian plastik kemudiannya terdedah kepada suhu peralatan yang tinggi dan pencemaran minyak. Pembukaan dan pelepasan acuan mesti diteruskan pada kelajuan yang perlahan dan stabil. Bahagian dikeluarkan oleh lengan robot dan diletakkan rata di atas meja lekapan; menyusun atau memampat bahagian plastik panas adalah dilarang untuk mengelakkan meledingkan kekal.
IV. Pemprosesan Pasca, Pembentukan, dan Pemesinan Tambahan
Bahagian acuan suntikan kerap terdedah kepada minyak; burr permukaan dan tekanan sisa boleh memendekkan hayat perkhidmatannya dengan ketara, jadi langkah pasca pemprosesan tidak boleh dilangkau.
Pemangkasan Gerbang dan Burr
Gunakan mesin pemotong untuk memangkas siram pagar cold-runner yang besar. Gunakan bit pengisar berlian untuk mengeluarkan denyar halus dengan tepat dari permukaan gelongsor dan kawasan yang sesuai, memastikan pergerakan lancar tanpa mengikat. Pastikan bahagian dalam rumah elektrik bebas daripada burr tajam untuk mengelakkan kerosakan pada penebat wayar. Nilon bertetulang gentian kaca terlalu keras untuk kertas pasir standard; gunakan bit pengisaran khusus untuk menggilap.
Penyepuhlindapan untuk Melegakan Tekanan
Sebelum mengecat, bahagian kosmetik dan perumah elektrik PC/ABS dan kalis api ABS menjalani penyepuhlindapan suhu malar dalam ketuhar pada 70°C selama 2–3 jam. Ini secara perlahan-lahan melepaskan tekanan dalaman, menghalang pengelupasan cat atau rekahan perumahan yang disebabkan oleh suhu operasi yang tinggi dan pendedahan minyak. Perisai PP tidak memerlukan penyepuhlindapan; bahagian nilon gentian kaca kecil mungkin mengalami penyepuhlindapan suhu rendah dan jangka pendek untuk meningkatkan rintangan minyak. Perisai yang melengkung sedikit berbentuk haba dalam lekapan logam untuk memastikan kelegaan pemasangan yang seragam.
Rawatan Permukaan
Sarung pelindung boleh disalut dengan cat industri kalis minyak; sebelum salutan, gunakan pembersihan elektrostatik untuk mengeluarkan minyak, habuk, dan sisa agen pelepas acuan. Tingkap paparan PC lutsinar mengalami pengerasan UV untuk mengelakkan calar oleh bahan cair suhu tinggi. Selepas pengisaran, bahagian kalis api elektrik menjalani ujian pensampelan untuk penebat dan kalis api; hanya bahagian yang mematuhi meneruskan ke peringkat seterusnya. Kabus minyak diasingkan di seluruh bengkel untuk mengelakkan pencemaran minyak pramatang pada bahagian separuh siap. V. Titik Kawalan Utama untuk Kecacatan Biasa
Kegagalan kalis api dalam perumah elektrik: Bahan kalis api bercampur dengan kisar semula atau tong terlalu panas; proses bahan kalis api secara berasingan dan ketat mengawal had atas suhu pemprosesan.
Pemutihan pramatang/haus pada gelangsar tahan haus: Kegagalan menggunakan nilon atau POM bertetulang gentian kaca, atau penghabluran yang tidak mencukupi kerana suhu acuan yang rendah; menukar bahan dan meningkatkan suhu acuan.
Pemutihan dan rekahan bahagian plastik apabila terkena minyak hidraulik: Tekanan dalaman yang berlebihan atau pengeringan bahan mentah yang tidak mencukupi; tambah langkah penyepuhlindapan dan keringkan bahan mentah dengan ketat.
Penyimpangan lenturan dan pemasangan pelindung badan mesin: Saluran penyejukan tidak simetri atau suhu acuan yang terlalu tinggi untuk PP; mengoptimumkan untuk penyejukan simetri dan melakukan pembentukan semula terma selepas pengacuan.
Gelembung dalaman dalam tetingkap paparan lutsinar: Penyahlembapan PC yang tidak mencukupi; lanjutkan masa penyahlembapan/pengeringan pada 110°C dan pastikan corong dimeterai terhadap kelembapan.
Kami adalah pengeluar acuan bahagian mesin pengacuan plastik, menyediakan pembuatan pengacuan bahagian mesin pengacuan plastik berkualiti tinggi. Selagi anda ingin menyesuaikan/membangunkan produk pengacuan bahagian mesin pengacuan plastik, anda boleh mencari kami. Kami mempunyai reka bentuk acuan suntikan profesional dan teknologi pembuatan matang, memberikan anda perkhidmatan sehenti, daripada reka bentuk produk-membuat acuan-pengeluaran produk-pembungkusan produk-pengangkutan produk, kami boleh membantu anda dalam setiap pautan. Selagi anda datang kepada kami, kami akan memberikan anda perkhidmatan terbaik dan memuaskan hati anda dari segi kualiti produk, masa pengeluaran, dialog maklumat, dsb.
|
Nama Produk |
Pengacuan treadmill |
|
Pls sediakan |
2D, 3D, sampel atau saiz gambar berbilang sudut |
|
Masa Acuan |
20-35 Hari |
|
Masa produk |
7-15 Hari |
|
Ketepatan acuan |
+/-0.01mm |
|
Kehidupan acuan |
50-100 juta pukulan |
|
Proses Penghasilan |
Lukisan audit - analisis aliran acuan - pengesahan reka bentuk - Bahan Tersuai - pemprosesan acuan - pemprosesan teras - pemesinan elektrod - Sistem pelari pemprosesan - pemprosesan bahagian dan perolehan - penerimaan pemesinan - rongga proses rawatan permukaan - mod kompleks Mati - Keseluruhan salutan permukaan acuan - Plat pemasangan - sampel acuan - ujian sampel - penghantaran sampel |
|
Rongga acuan |
Satu rongga, berbilang rongga atau sama produk yang berbeza dibuat bersama-sama |
|
Bahan acuan |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistem pelari |
Pelari panas dan pelari sejuk |
|
Bahan asas |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Selesai |
Mengadu perkataan, cermin selesai, permukaan matte, striae |
|
Standard |
HASCO, DME atau bergantung kepada |
|
Teknologi utama |
Pengilangan, pengisaran, CNC, EDM, wayar pemotongan, ukiran, EDM, pelarik, kemasan permukaan, dll. |
|
Perisian |
CAD,PRO-E,UG Masa Reka Bentuk: 1-3 hari (keadaan biasa) |
|
Bahan produk |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Sistem kualiti |
ISO9001:2008 |
|
Tetapkan masa |
20 hari |
|
peralatan |
CNC, EDM, Memotong Mesin, jentera plastik, dll acuan beg plastik zhe jiang |


Pembuatan Acuan Suntikan Plastik

Spesifikasi acuan plastik

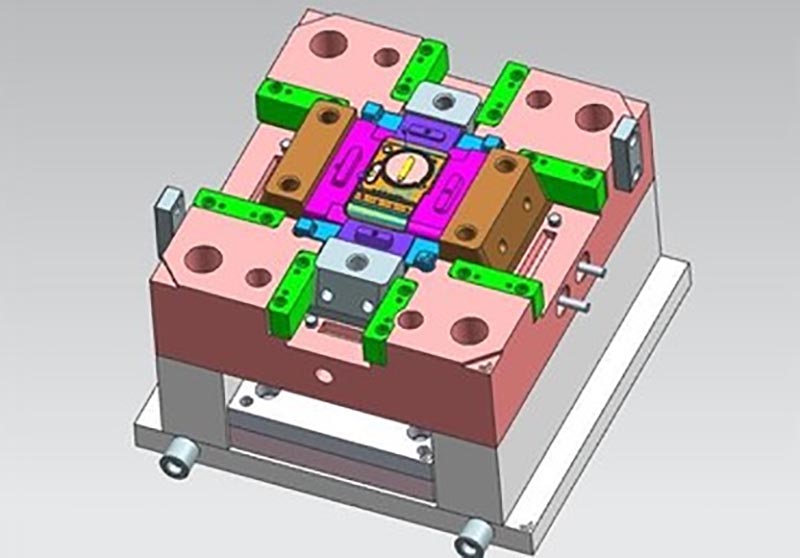
Reka bentuk acuan:



Proses transaksi:

Ujian acuan:


Pembungkusan produk

Kilang
Kami adalah kilang acuan plastik tersuai. Kilang kami adalah pembuat acuan suntikan plastik. kami mempunyai 17 tahun pengalaman dalam acuan plastik tersuai profesional dan 10 tahun pengalaman perdagangan asing. Kami adalah pembekal acuan plastik tersuai. Kami boleh menyediakan perkhidmatan Acuan Plastik tersuai. Kilang kami boleh membuat bahagian plastik acuan Suntikan, dan kualiti produk akan memuaskan hati anda.
Kami mempunyai lebih daripada 50 mesin mewah dan beratus-ratus jurutera dan pereka. Kami boleh menyediakan perkhidmatan sehenti, dari reka bentuk produk - membuat acuan - pengeluaran produk - pembungkusan produk - pengangkutan. Kami mempunyai rantaian pengeluaran yang lengkap. Kami boleh memenuhi semua keperluan anda.
Perkhidmatan yang kami sediakan:
Perkhidmatan acuan tersuai profesional, Reka bentuk acuan plastik dan pembuatan .pengeluaran produk plastik, reka bentuk produk, reka bentuk acuan, penyesuaian acuan tamparan, penyesuaian acuan putaran, penyesuaian acuan die-casting. Perkhidmatan percetakan 3D, perkhidmatan pembuatan CNC, pembungkusan produk, pembungkusan tersuai, perkhidmatan penghantaran.










Kami sentiasa mematuhi prinsip kualiti dahulu dan masa dahulu. Semasa menyediakan pelanggan dengan produk berkualiti tinggi, cuba memaksimumkan kecekapan pengeluaran dan memendekkan masa pengeluaran. Kami berbesar hati untuk memberitahu setiap pelanggan bahawa syarikat kami tidak kehilangan mana-mana pelanggan sejak penubuhannya. Jika terdapat masalah dengan produk, kami akan mencari penyelesaian secara aktif dan bertanggungjawab hingga akhir.

Soalan Lazim
S1: Adakah anda syarikat perdagangan atau pengilang?
A: Kami adalah pengilang.
S2. Bilakah saya boleh mendapatkan sebut harga?
A: Kami biasanya memetik dalam tempoh 2 hari selepas kami mendapat pertanyaan anda.
Jika anda sangat mendesak, sila hubungi kami atau beritahu kami dalam e-mel anda supaya kami boleh sebut harga untuk anda terlebih dahulu.
S3. Berapa lama masa utama untuk acuan?
A: Semuanya bergantung pada saiz dan kerumitan produk. Biasanya, masa utama ialah 25 hari.
S4. Saya tidak mempunyai lukisan 3D, bagaimana saya harus memulakan projek baharu?
A: Anda boleh membekalkan kami sampel acuan, kami akan membantu anda menyelesaikan reka bentuk lukisan 3D.
S5. Sebelum penghantaran, bagaimana untuk memastikan kualiti produk?
J: Jika anda tidak datang ke kilang kami dan juga tidak mempunyai pihak ketiga untuk pemeriksaan, kami akan menjadi pekerja pemeriksaan anda.
Kami akan membekalkan anda video untuk butiran proses pengeluaran termasuk laporan proses, struktur saiz produk dan butiran permukaan, butiran pembungkusan dan sebagainya.
S6. Apakah syarat pembayaran anda?
A: Pembayaran Acuan: 40% deposit oleh T/T terlebih dahulu, 30% pembayaran acuan kedua sebelum menghantar sampel percubaan pertama, baki acuan 30% selepas anda bersetuju dengan sampel akhir.
B: Pembayaran Pengeluaran: 50% deposit terlebih dahulu, 50% sebelum menghantar barang akhir.
S7: Bagaimanakah anda menjadikan perniagaan kami jangka panjang dan hubungan baik?
J:1. Kami mengekalkan kualiti yang baik dan harga yang kompetitif untuk memastikan pelanggan kami mendapat manfaat untuk produk berkualiti terbaik.
2. Kami menghormati setiap pelanggan sebagai rakan kami dan kami ikhlas menjalankan perniagaan dan berkawan dengan mereka, tidak kira dari mana mereka datang.
Teg Panas: Pengacuan bahagian mesin pengacuan plastik, China, Pengilang, Pembekal, Kilang, Disesuaikan, Borong, Beli, Kualiti, Jualan Terkini, Buatan China
Kategori Berkaitan
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.